новости отрасли

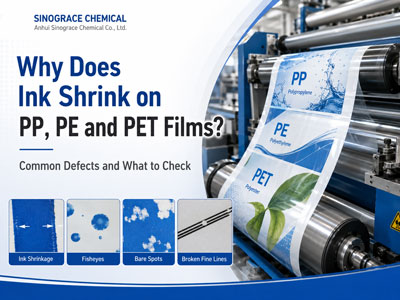
  • Почему краска сжимается или оставляет пустые места на пленках из PP, PE и PET?
    Почему краска сжимается или оставляет пустые места на пленках из PP, PE и PET?

    2026-08-27

    Несколько отсутствующих точек или прерывистых тонких линий могут не выглядеть серьезно во время короткого пробного отпечатка. После возвращения производственной линии к нормальному режиму работы на той же пленке могут появиться проплешины, неровные сплошные участки или неполный мелкий текст. В таких случаях часто сначала корректируют чернила. Но дефект может также быть связан с состоянием пленки или со способом взаимодействия чернил и подложки. Дефект обычно дает первое представление о проблеме. Недостаточное увлажнение не всегда влияет на всю область печати. Чаще всего оно впервые появляется в областях, где практически нет места для вариативности: Тонкие линии прерываются Мелкие символы теряют четкость. На твердых участках образуются отдельные голые пятна. Чернила отступают вскоре после переноса. Рыбьеглазые ловушки появляются в локальных районах Количество дефектов увеличивается с повышением скорости конвейера. Если качество печати приемлемо на низкой скорости, но меняется в процессе производства, стоит проверить не только вязкость чернил. Тип используемой пленки, условия предварительной обработки и фактический характер дефектов — все это может помочь сузить круг поиска причины. ПП, ПЭ и ПЭТ требуют разного лечения. Пластиковые пленки могут выглядеть похожими, но во время печати они ведут себя по-разному. Полипропилен и полиэтилен обычно требуют более тщательной подготовки перед печатью. Даже на вид чистая пленка может давать неравномерное покрытие чернилами, если ее поверхность для печати находится в неправильном состоянии. ПЭТ-сканирование работает иначе и использует другой подход к праймерам. Если пленка уже была обработана коронавирусом, следует все равно проверить материал, находящийся в данный момент на печатном станке, а не предполагать, что предыдущая обработка отражает текущее состояние пленки при печати. Для устранения неполадок в процессе производства фактический результат печати более полезен, чем рассмотрение ПП, ПЭ и ПЭТ как одной группы. Выбор первого фильма начинается с самого фильма. ГрунтовкаВыбор должен основываться на материале и системе печати, а не только на содержании твердых веществ, вязкости или внешнем виде. Для лечения коронавирусаПЭ, ПП, ОПП и БОППКомпания Anhui Sinograce Chemical предлагает...СА-248Г, водорастворимое модифицированное акриловое верхнее покрытие для печати. Типичные данные: Содержание:40±1% pH:6.0–8.0 Вязкость при 25℃:100–200 мПа·с Тг:30℃ SA-248G разработан для обеспечения хорошего выравнивания и адаптации к УФ-печати. Для применений с дополнительными требованиями к характеристикам поверхности он также обеспечивает высокий блеск, водостойкость и устойчивость к царапинам. Для лечения коронавирусаПИТОМЦ/БОПЕТ,СА-235использует другую модифицированную акриловую систему. Типичные данные: Содержание сухих веществ: 35±1% pH: 7,0–8,0 Вязкость при 25℃: 100–200 мПа·с Температура стеклования: 28℃ SA-235 предназначен для УФ-печати ПЭТ/БОПЭТ, обладает хорошей впитываемостью чернил и выравниванием. Оба продукта име...

    прочитайте больше
  • Что способствует переходу на водные клеи в производстве фольги горячего тиснения?
    Что способствует переходу на водные клеи в производстве фольги горячего тиснения?

    2026-08-21

    Горячее тиснение широко используется для добавления металлических и декоративных эффектов к упаковке, этикеткам, бумаге, пластиковым пленкам и синтетической коже. В течение многих лет клеи на основе растворителей были стандартным выбором для этого процесса. Это начинает меняться. Производители фольги уделяют больше внимания выбросам ЛОС, обращению с растворителями, безопасности на рабочем месте и требованиям клиентов к более экологичным материалам. В результате водные полиуретановые клеи становятся практичным вариантом для производства фольги для горячего тиснения. Вода используется в качестве основного носителя в этих клеях, что может снизить использование обычных органических растворителей. Это не означает, что каждый водный продукт не содержит растворителей, поэтому фактическое содержание ЛОС всегда следует проверять в соответствующих технических документах и документах по безопасности. Производственные характеристики так же важны, как и экологические аспекты. Клей для горячего тиснения должен правильно высыхать на линии нанесения покрытия, оставаться нелипким во время перемотки и хранения и активироваться при требуемой температуре тиснения. Некоторые модифицированные полиуретановые клеи могут использоваться при температуре 95–135°C. Такой более низкий диапазон активации полезен для бумаги и пластиковых пленок, которые могут деформироваться при чрезмерном нагреве. Фактическая температура тиснения по-прежнему будет зависеть от основы, структуры фольги, давления, скорости и оборудования. Сушку также необходимо оценивать в реальных производственных условиях. Вес покрытия, температура печи, воздушный поток и скорость линии — все это влияет на конечный результат. Sinograce Chemical производит водные клеи для производства фольги для горячего тиснения. Наш PU-8441 разработан для быстрого высыхания, хороших свойств защиты от обратной липкости, термостойкости и адгезии к бумаге, OPP, PET, PVC, коже и другим основам. Сушку также необходимо оценивать в фактических производственных условиях, поскольку вес покрытия, температура печи, воздушный поток и скорость линии могут влиять на результат. Для производителей фольги, рассматривающих этот переход, крайне важно выбрать клей, который соответствует как основе, так и существующему процессу нанесения покрытия.Sinograce Chemical разрабатывает водные клеевые решения для горячего тиснения фольги, включая PU-8441 — модифицированный полиуретановый клей, подходящий для бумаги, OPP, PET, PVC, кожи и других основ. Часто задаваемые вопросы Почему производители рассматривают водные клеи для горячего тиснения? Основными причинами являются меньшая зависимость от органических растворителей, контроль ЛОС, более безопасное обращение с растворителями и растущий спрос на более экологичное производство. Может ли водный клей достаточно быстро высыхать на линии нанесения покрытия? Да, подходящая рецептура может обеспечить быстрое высыхание. Фактический результат зависит от веса покрытия, настроек печи, воздушного потока и скорост...

    прочитайте больше
  • От систем на основе DMF к водному полиуретану: переход на низкое содержание ЛОС в промышленных покрытиях для перчаток
    От систем на основе DMF к водному полиуретану: переход на низкое содержание ЛОС в промышленных покрытиях для перчаток

    2026-08-12

    Введение Поскольку производители перчаток по всему миру уделяют всё больше внимания здоровью работников, выбросам ЛОС и управлению химическими веществами в готовой продукции, традиционные полиуретановые покрытия для перчаток на основе растворителей, использующие такие растворители, как DMF, сталкиваются со всё более строгими требованиями экологического и санитарного соответствия. На этом фоне низко-ЛОС водные полиуретановые покрытия (WPU), которые могут использоваться в составах без DMF, становятся важным техническим направлением для промышленных покрытий перчаток. 1. Зелёный переход: от систем на основе растворителей к водным полиуретановым системам Снижение зависимости от традиционных растворителей Водный полиуретаниспользует воду в качестве основной дисперсионной среды. Он может значительно снизить использование и испарение органических растворителей в процессе производства и нанесения покрытия, помогая уменьшить выбросы ЛОС и снизить зависимость от традиционных систем на основе DMF. Улучшение производственной среды Использование низко-ЛОС водных систем помогает сократить использование и испарение органических растворителей во время производства, улучшить рабочую среду на предприятиях по производству перчаток и снизить нагрузку, связанную с хранением, обращением с растворителями и управлением профессиональным воздействием. 2. Баланс технологии и характеристик в водных PU-покрытиях для перчаток В прошлом отрасль в основном уделяла внимание стойкости к истиранию, сцеплению и эффективности сушки водных покрытий. С развитием технологий синтеза смол нового поколения на основе водного полиуретана некоторые зрелые системы теперь могут обеспечивать хороший баланс следующих свойств и соответствовать базовым требованиям промышленных покрытий для перчаток. Механические характеристики и стойкость к истиранию Путём оптимизации молекулярной структуры и степени сшивания водного полиуретана можно улучшить прочность на растяжение, стойкость к истиранию и долговечность покрытия. На конечные характеристики также влияют состав покрытия, толщина покрытия, тип основы и условия сушки. Поэтому необходимо проводить испытания в реальных условиях применения. Сцепление и гибкость при использовании Благодаря согласованному проектированию структуры смолы, состава покрытия и процесса обработки поверхности можно достичь требуемых характеристик сухого и влажного сцепления, сохраняя мягкость и удобство посадки перчаток. Поскольку характеристики сцепления также связаны со структурой поверхности покрытия, добавками состава и условиями обработки, выбор смолы следует комплексно оценивать с учётом реальной среды использования перчаток. Совместимость с процессом Водные PU-смолы и их составы могут регулироваться в соответствии с основой перчаток, методом окунания, процессом коагуляции и условиями сушки для удовлетворения технологических требований различных производственных линий перчаток. При переходе от традиционной системы на основе DMF к водной системе обычно необходимо тестирова...

    прочитайте больше
  • Что происходит с адгезией УФ-краски к ПЭТ-плёнке после воздействия ледяной воды?
    Что происходит с адгезией УФ-краски к ПЭТ-плёнке после воздействия ледяной воды?

    2026-07-29

    Печатная ПЭТ-плёнка может пройти испытание сухой лентой и при этом потерять адгезию после контакта с водой. Чтобы оценить этот риск, загрунтованную ПЭТ-плёнку проверили после воздействия ледяной воды. Что произошло? Сначала ПЭТ-плёнку покрыли грунтовкой на водной основе, затем нанесли печать УФ-краской и поместили в ледяную воду. После извлечения из воды к отпечатанной области прижали клейкую ленту и затем сняли её. На ленте не было заметного переноса краски. Почему грунтовка имеет значение На ПЭТ-плёнке грунтовка формирует связующий интерфейс между плёнкой и УФ-краской. Её адгезия во влажных условиях может зависеть от обработки поверхности, однородности покрытия, сушки и УФ-отверждения. SA-235грунтовка для ПЭТ-плёнкиразработана для ПЭТ и БОПЭТ-плёнок с коронной обработкой. Проводите испытания в соответствии с конечным применением Результат относится только к проверенным плёнке, грунтовке, УФ-краске и условиям воздействия ледяной воды. Воздействие воды комнатной температуры, кипящей воды, моющего средства и влажности следует проверять отдельно, если это важно для конечного применения. Контакт: sales@sinogracechem.com

    прочитайте больше

Авторское право © 2015-2026 Anhui Sinograce Chemical Co., Ltd..Все права защищены.

top